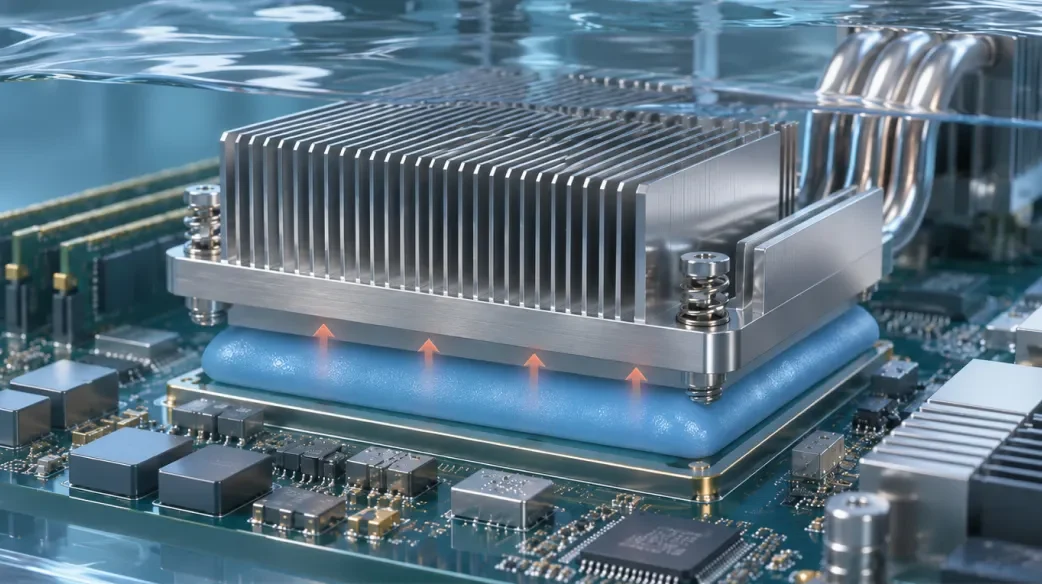
AIサーバー1台当たりの消費電力が増加し続けるなか、データセンターの冷却方式は空冷から液冷へと徐々に移行しています。液浸冷却(Immersion Cooling)は、サーバー全体を非導電性の誘電冷却液に直接浸し、部品から発生する熱を液体で直接除去する方式で、高密度コンピューティング環境における重要な選択肢の一つです。
この構成では、サーバー内部のあらゆる材料が冷却液と長期間接触し、チップとヒートシンクの間に配置されるサーマルインターフェース材料(Thermal Interface Material、TIM)も例外ではありません。材料を冷却液に「入れられる」ことは、冷却液中で「長期間にわたり本来の性能を維持できる」ことを意味するわけではありません。本記事では、液浸冷却の原理、主な冷却液の種類、冷却液と材料の適合性に関する課題、および長時間浸漬試験によるTIMの適合性評価方法を順に解説します。
液浸冷却の原理:単相方式と二相方式
液浸冷却は、運転中に冷却液の相変化が発生するかどうかにより、2種類の方式に分類されます。
- 単相液浸冷却:サーバーは通常、鉱物油に似た炭化水素系の誘電冷却液に浸されます。冷却液の沸点が比較的高いため、運転中は液体の状態を維持します。冷却液はポンプによって冷却液分配ユニット(CDU)内の熱交換器へ送られ、冷却された後、タンクに戻って循環します。[1]
- 二液式液浸冷却:冷却液が発熱部品に接触すると沸騰・気化し、気化潜熱によって熱を除去します。その後、蒸気は凝縮器で再び液体に戻ります。冷却液が気化するため、システムにはより厳密な冷却液補充および密閉管理が必要です。[2]
いずれの方式でも、サーバー内部の部品と材料が冷却液に直接かつ継続的に浸される点は共通しています。これが液浸冷却と空冷およびコールドプレート式液冷との最大の違いであり、材料適合性が重要な課題となる理由です。
液浸冷却液の種類
液浸冷却液には、電気絶縁性と優れた熱伝達特性の両方が求められます。従来、業界では主にフルオロカーボン、炭化水素系合成油、シリコーンオイルなどが使用されてきました。[2]近年の研究では、エステル系冷却液も比較対象に含まれています。[7]冷却液は種類ごとに化学構造が異なるため、高分子材料との適合性も異なります。
| 冷却液の種類 | 代表例 | 主な方式 | 適合性の要点 |
|---|---|---|---|
| 炭化水素系 | 鉱物油、ポリアルファオレフィン(PAO)、GTL合成油 | 単相 | 単相システムで最も一般的に使用される種類です。非極性液体であるため、同様に非極性の高分子材料を膨潤させる可能性があります。 |
| エステル系 | 天然エステル、合成エステル | 単相 | 炭化水素系冷却液とは化学構造が異なるため、材料ごとに適合性を検証する必要があります。[7] |
| シリコーンオイル | シロキサン系冷却液 | 単相 | シリコーン系材料を膨潤させ、形状や寸法を変化させる可能性があります。 |
| フッ素系液体 | パーフルオロカーボン、ハイドロフルオロエーテル(HFE) | 二相、一部の単相 | PDMSなどの高分子材料に対する膨潤は一般的に小さいものの、PFAS物質に該当し、供給状況や規制環境が変化しています。 |
以下の2点を補足します:
- 炭化水素系冷却液の材料適合性は改善が進んでいますが、個別の検証は依然として必要です。Schneider Electricによると、現在の合成油は従来の鉱物油やホワイトオイルより材料適合性が向上しており、多くの適合性問題が大幅に減少しています。[4] ただし、「大幅に減少した」ことは「問題が存在しない」ことを意味しません。特定の材料と冷却液の組み合わせについては、試験による確認が必要です。
- フッ素系液体を取り巻く供給環境は変化しています。3Mは2025年末までにPFAS製造からの撤退を完了し、[5]同社のNovecおよびFluorinert電子用フッ素系液体もその影響を受けています[6]。冷却液を選定する際には、熱性能や材料適合性に加えて、供給安定性と規制リスクも評価項目となります。
冷却液と材料の適合性:3つの主なリスク
TIMを冷却液に長期間浸漬すると、空冷環境では発生しない次の3種類のリスクが生じる可能性があります。
- 膨潤と寸法変化::「似たもの同士は溶け合う」という原理により、化学的性質が近い液体は高分子材料に浸透しやすくなります。米国化学会の『Analytical Chemistry』に掲載された代表的な研究では、ポリジメチルシロキサン(PDMS)はペンタンなどのアルカン系溶媒中で著しく膨潤する一方、完全フッ素化溶媒中では膨潤が最も小さいことが示されています。3つの適合性評価項目のうち、膨潤の影響が最も大きいとされています。[8] IBMの米国特許文書でも、鉱物油が一部のPDMS材料に溶け込み、TIMを膨張させる可能性が示されています[9]。
- 熱伝導性能の低下::材料が膨潤すると接合層厚さ(Bond Line Thickness、BLT)が増加し、それに伴って熱抵抗が上昇するため、部品間の放熱効率が低下します[9]。
- 成分の溶出と冷却液の汚染::材料中の移動可能な成分が冷却液によって抽出されると、材料性能が変化するだけでなく、タンク全体の冷却液品質に影響する可能性があります。2025年MRS秋季大会で発表された研究では、シリコーンオイル、炭化水素油、植物エステル油、パーフルオロカーボンの4種類の冷却液と、市販のTIM 4種類を組み合わせた長時間浸漬試験が実施されました。この研究ではTIMと冷却液の両方の変化を調査し、一部のTIMで劣化が確認されました。特に相変化材料では膨潤と溶解が発生しました[7]。
IEEE ITherm 2022で発表された実験研究では、PCB上の各部品と冷却液との材料適合性が、データセンターへ液浸冷却を大規模導入する前の主要な検討事項であると指摘されています[10]。液浸冷却システムメーカーのSubmerも、サーバーを液浸冷却へ導入する際に適合性を確認すべき材料の一つとしてTIMを挙げています[11]。
これらのリスクの多くは、数時間の浸漬では現れず、長時間かつ高温の条件下で徐々に蓄積します。
関連記事:従来のシリコーン製熱伝導パッドは、なぜ液浸冷却液中で膨潤するのか?材料適合性を徹底解説
適合性の検証方法:浸漬条件と判定指標
TIMが特定の冷却液に適しているかを判断するには、定量的かつ再現可能な長時間浸漬試験が必要です。試験設計は通常、浸漬条件、評価項目、判定基準の3つの要素で構成されます。
(1)浸漬条件
Engineered Fluidsが公開している簡易材料適合性試験では、浸漬試料を80°C、または想定使用温度より20°C高い温度のうち、いずれか高い方まで加熱し、その状態を少なくとも21日間維持することを推奨しています[12]。通常の運転温度より高い環境で浸漬することで材料の劣化を加速し、長期浸漬の影響を現実的な試験期間内に観察できます。
(2)評価項目
浸漬前後の比較では、少なくとも材料自体と冷却液の両方を評価する必要があります。
| 評価項目 | 観察ポイント | 対応するリスク |
|---|---|---|
| 材料外観 | 変色、膨潤、亀裂、変形 | 構造破壊、寸法変化 |
| 冷却液の外観 | 変色またはその他の異常 | 成分の溶出、冷却液の汚染 |
| 熱伝導率 | 浸漬前後の変化率 | 放熱性能の低下 |
| 硬さ | 浸漬前後の変化率 | 軟化、硬化、構造劣化 |
(3)判定基準と物理的意味
一次元定常熱伝導では、熱伝導層自体の熱抵抗は次のように簡略化できます:
R ≈ BLT ÷ k
ここで、Rは熱抵抗、BLTは接合層厚さ、kは熱伝導率を表します。
BLTが変わらず、熱伝導率が10%低下した場合、熱抵抗は約11%(1 ÷ 0.9 ≈ 1.11)上昇します。材料の膨潤によってBLTが10%増加した場合も、熱抵抗は約10%上昇します。つまり、熱伝導率や材料寸法が数%から十数%変化すると、その影響がチップ温度に直接反映されます。
硬度は、組立時の圧力下における材料の圧縮挙動と密着性を左右します。硬度が大幅に低下した場合、材料が冷却液を吸収して軟化した可能性があります。硬度が大幅に上昇した場合は、材料内部の成分が流出した可能性があります。どちらの場合も、実際の組立状態におけるBLTと接触状態が変化します。
したがって、熱伝導率と硬度の変化率をそれぞれ一定範囲内、例えば±10%以内に抑えることは、長時間浸漬後も初期設計性能を維持できるかを判断する実用的な基準となります。
注:R ≈ BLT ÷ kは熱伝導層のバルク熱抵抗を簡略化した推定式であり、材料と接触面の間の接触熱抵抗は含まれていません。
実測事例:Shell S3 Xを使用した80°C・504時間浸漬試験
以下では、LiPOLYの社内試験室で実施した試験を例に、前述の検証方法を実際に適用した事例を紹介します。
試験媒体:Shell Immersion Cooling Fluid S3 X
Shell Immersion Cooling Fluid S3 Xは、ShellがGTL(Gas-to-Liquids)技術を用いて製造する合成単相液浸冷却液です[14]。公式技術資料では、データセンター、ハイパフォーマンスコンピューティング、エッジコンピューティング、ブロックチェーンなどに使用する安定化炭化水素系冷却液とされています[13]。代表的な物性は以下のとおりです[13]:
| 物性 | 試験方法 | 代表値 |
|---|---|---|
| 密度(15°C) | ASTM D4052 | 808 kg/m³ |
| 引火点 | ASTM D92 | 198°C |
| 流動点 | ASTM D97 | −42°C |
| 動粘度(40°C) | ASTM D445 | 9.9 mm²/s |
| 中和価 | IEC 62021-1 | < 0.01 mg KOH/g |
出典:Shell Immersion Cooling Fluid S3 X Technical Data Sheet(v1.7)。記載値は代表値であり、保証仕様値ではありません。
ShellとCiscoが共同で発行した技術文書によると、S3 Xはサーバーハードウェアに使用される金属、高分子材料、エラストマーを対象に幅広い適合性試験が行われています[15]。ただし、個々のTIMの適合性については、実際に使用する冷却液を用いて材料ごとに検証する必要があります。S3 Xは炭化水素系冷却液であり、第3節で説明した膨潤リスクに特に注意が必要な種類であるため、代表的な試験媒体といえます。
試験条件
| 項目 | 条件 |
|---|---|
| 浸漬媒体 | Shell Immersion Cooling Fluid S3 X |
| 浸漬温度 | 80°C |
| 浸漬時間 | 21日間(504時間)、連続実施 |
| 浸漬方法 | 験片を冷却液に完全に浸し、恒温槽内に設置 |
| 評価項目 | 材料外観、冷却液外観、熱伝導率、硬度 |
| 判定基準 | 材料外観に明らかな劣化がないこと、冷却液に変色がないこと、熱伝導率と硬度の変化率が±10%以内であること |
浸漬温度と時間は、第4節で紹介したEngineered Fluidsの公開試験手順と同じ条件です[12]。
試験結果
| 試験対象型番 | 材料外観 | 冷却液の外観 | 熱伝導率 | 硬さ |
|---|---|---|---|---|
| AS02 | 合格 | 合格 | 合格 | 合格 |
| AS03 | 合格 | 合格 | 合格 | 合格 |
| AS05 | 合格 | 合格 | 合格 | 合格 |
| AS06 | 合格 | 合格 | 合格 | 合格 |
| AS07 | 合格 | 合格 | 合格 | 合格 |
試験機関:旭立科技の社内試験室。試験対象にはパッドタイプとペースト/ゲルタイプが含まれます。
本試験条件では、5種類の材料はいずれも浸漬後に明らかな外観劣化を示さず、冷却液の変色もなく、熱伝導率と硬度の変化はいずれも±10%以内でした。この結果は、これらの材料がShell S3 X中で良好な材料適合性と性能安定性を示し、液浸冷却システムへの導入をさらに評価するための根拠となり得ることを示しています。実際の用途では、対象システムで使用する冷却液、温度、組立条件に基づいて検証することを推奨します。
LiPOLY 液浸冷却用サーマルインターフェース材料
AS02、AS03、AS05、AS06、AS07は、パッドタイプおよびペースト/ゲルタイプを含むLiPOLYの次世代サーマルインターフェース材料です。LiPOLYでは、DTT54-s、DTT55-s、DTT56-sの二液型熱伝導ダイアタッチ接着剤、およびDTT61-s液浸冷却用熱伝導パッドも提供しています。組立工程やギャップ要件に応じて選択できます。仕様、サンプル、完全版試験報告書については、LiPOLYの営業窓口までお問い合わせください。
よくある質問
Q1:単相液浸冷却と二相液浸冷却の違いは何ですか?
単相液浸冷却では、冷却液は運転中も液体の状態を維持し、ポンプで熱交換器へ送られて冷却された後、再び循環します。二相液浸冷却では、冷却液が発熱部品の表面で沸騰・気化し、気化潜熱によって熱を除去した後、凝縮器で液体に戻ります。いずれの方式でも、サーバー内部の材料が冷却液に直接浸される点は共通しています。
Q2:液浸冷却液にはどのような種類がありますか?
主な種類には、炭化水素系、エステル系、シリコーンオイル、フッ素系液体があります。炭化水素系には、鉱物油、PAO、GTL合成油などがあります。単相システムでは炭化水素系が最も一般的です。フッ素系液体は二相システムで多く使用されますが、PFAS物質に該当し、供給状況や規制環境が変化しています。冷却液の種類によって高分子材料との適合性が異なるため、材料選定時には個別の検証が必要です。
Q3:液浸冷却では、なぜTIMの適合性を個別に検証する必要があるのですか?
TIMは冷却液に長期間直接浸されるため、膨潤、熱伝導性能の低下、成分の溶出などが発生する可能性があります。これらの変化はBLTと熱抵抗を変化させ、チップ温度に影響するだけでなく、冷却液を汚染する可能性もあります。
Q4:液浸冷却の適合性試験は通常どのように行いますか?
一般的な方法では、材料試験片を対象の冷却液に完全に浸し、実際の使用温度より高い条件で継続的に浸漬します。例えば、80°Cで少なくとも21日間浸漬し、浸漬前後の材料外観、冷却液外観、熱伝導率、硬度などを比較します。
Q5:熱伝導率の変化が±10%とは、どのような意味ですか?
熱抵抗の簡略式R ≈ BLT ÷ kによると、BLTが変わらない場合、熱伝導率が10%低下すると、熱伝導層の熱抵抗は約11%上昇します。変化率を±10%以内に抑えられている場合、長時間浸漬後も材料の放熱性能が初期設計値に近い状態を維持していることを示します。
参考文献
- Arcadis. “Liquid Immersion Cooling for Sustainable Data Centers,” 2024.
- ACHR News. “Immersion Cooling for Data Centers.”
- Inventec Performance Chemicals. “Evaluating Immersion Cooling Fluids for Data Centers: A Comparative Study between Hydrocarbon Oils and Fluorinated Fluids” (White Paper), 2024.
- Schneider Electric. “Comparing Dielectric Fluid Choices to Find the Best Solution for Your Data Center Liquid Cooling Needs,” 2020.
- 3M Company. Form 10-K for the Fiscal Year Ended December 31, 2025. U.S. Securities and Exchange Commission.
- 3M Company. “PFAS Manufacturing Phase Out — Customer Letter,” 2022.
- Materials Research Society. “Degradation Kinetics of Thermal Interface Materials in Single-Phase Liquid Immersion Cooling Systems” (EL10.12.05), 2025 MRS Fall Meeting & Exhibit.
- Lee, J. N., Park, C., Whitesides, G. M. “Solvent Compatibility of Poly(dimethylsiloxane)-Based Microfluidic Devices.” Analytical Chemistry, 75(23), 6544–6554, 2003. DOI: 10.1021/ac0346712.
- International Business Machines Corporation. “Silicone-Based Thermal Interface Materials.” U.S. Patent No. 9,911,681 B2.
- Yu, L., Yang, J., Shia, D., et al. “A Study on Compatibility of Thermal Interface Materials with Coolants for Data Center Immersion Cooling.” 2022 21st IEEE Intersociety Conference on Thermal and Thermomechanical Phenomena in Electronic Systems (iTherm), 2022. DOI: 10.1109/iTherm54085.2022.9899572.
- Submer. “Navigating Material Compatibility in Immersion Cooling.”
- Engineered Fluids. “Material Compatibility Guide — Simplified Material Compatibility Testing Procedure.
- Shell. “Shell Immersion Cooling Fluid S3 X — Technical Data Sheet,” v1.7, 2022.
- Univar Solutions. “Shell Immersion Cooling Fluid S3 X — Product Information.
- Cisco Systems and Shell. “Optimizing AI Compute with Shell Immersion Cooling Fluid” (Partner Alliance Solution Brief).
- Shiu Li Technology Co., Ltd. (LiPOLY). “Shell S3X Immersion Cooling Fluid Compatibility Test Report — AS02, AS03, AS05, AS06, AS07” (internal test report), 2026.
- Shiu Li Technology Co., Ltd. (LiPOLY). “2026 Shiu Li E-Catalogue,” 2026.
関連製品